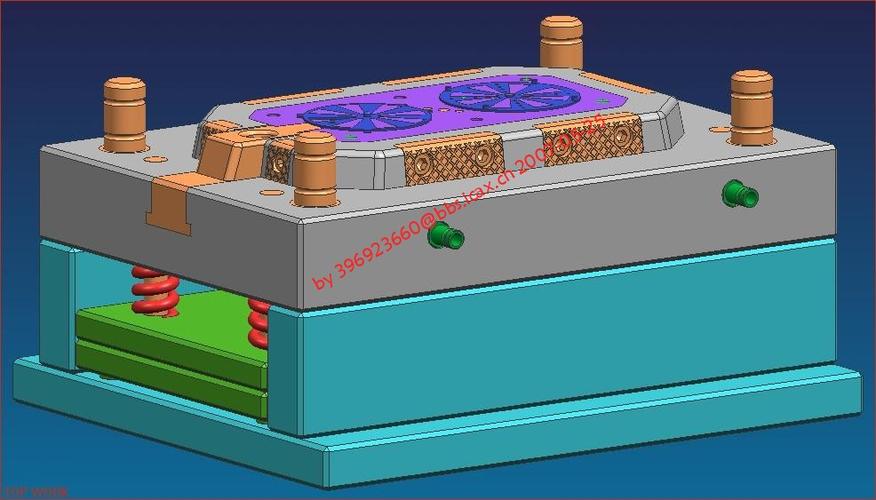
汽车保险杠模具 从设计到制造,解析大型注塑模具的核心要点
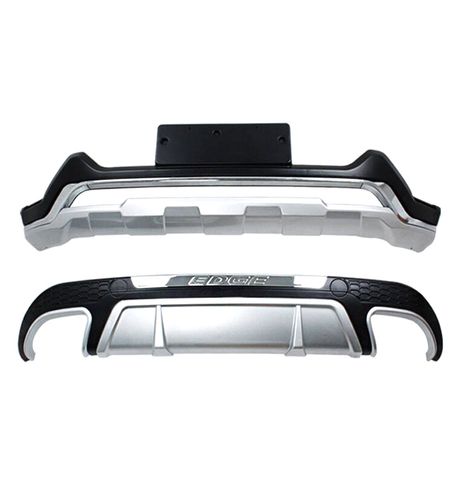
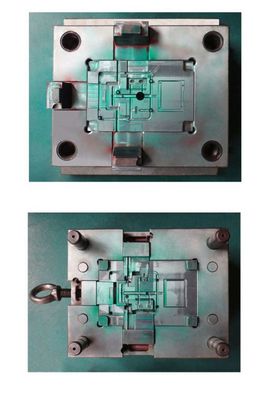
汽车保险杠是整车外观件中尺寸最大、形状最复杂、性能要求最高的塑料件之一。它不仅要具备足够的强度与韧性以吸收碰撞能量,还要满足轻量化、造型美学和批量化生产的一致性。而决定这些指标能否落地的关键,正是保险杠模具。本文将系统梳理汽车保险杠模具的类型、设计要点、制造流程与行业趋势,为模具工程师、项目管理人员及相关从业者提供一份实用参考。\n\n一、保险杠模具的基本类型与结构组成\n\n汽车保险杠主要采用注塑成型,核心模具为大型注塑模具。按进胶方式划分,常见有热流道模具和热流道+冷流道组合模具;按型腔数量,绝大多数为1模1腔,极少采用1模2腔(仅适用于小型车或试验阶段)。一套完整的保险杠模具通常由以下部分组成:\n\n- 成型零件:型腔、型芯、镶件,决定保险杠内外表面形状;\n- 浇注系统:主流道、分流道、热流道嘴、浇口,影响填充平衡与熔接痕位置;\n- 冷却系统:随形水路、隔水片、喷流管等,直接决定成型周期与变形控制;'\n- 顶出系统:顶针、顶块、气阀、斜顶,针对保险杠深腔、易粘模区域;\n- 导向与定位:导柱、导套、精定位块,保证合模精度;\n- 侧向抽芯:滑块、斜导柱、油缸,处理倒扣与侧孔;\n- 排气系统:排气槽、排气钢、真空排气,防止烧焦与填充不足;\n- 模架与辅助:底板、垫块、吊环、水路集成板等。\n\n由于保险杠模具重量常达10~40吨,对注塑机吨位、吊装能力和模温控制均有严格要求。\n\n二、保险杠模具设计的五大核心要点\n\n1. 浇口位置与流动平衡\n\n保险杠长宽比大,熔体流动路径长。浇口数量与位置需通过模流分析(Moldflow等)反复优化,避免缺胶、熔接痕明显、内应力集中。常见的多点热流道顺序阀浇注方案,可有效控制熔接痕并向非外观面转移。\n\n2. 冷却效率与均匀性\n\n冷却水道设计必须贴近型腔表面且均匀分布,否则将导致翘曲、尺寸偏差和周期延长。随形冷却(3D打印镶件或异形水路)可显著改善深腔与拐角区域的冷却效果,提高尺寸一致性。\n\n3. 顶出与脱模\n\n保险杠脱模面积大、吸附力强,需设计足够数量的顶针和气阀。顶出位置应优先选在刚性较好的区域,避免顶白、顶穿;必要时应配置油缸辅助顶出或推出板同步机构。\n\n4. 收缩率与变形补偿\n\n不同塑料(PP+EPDM、PC/ABS、PA/PP合金)收缩率不同。模具型腔需根据实际收缩率放大,并对保险杠的收缩不均进行反向补偿。前防撞梁、安装孔等安装点要预留修模余量。\n\n5. 排气与困气处理\n\n现代保险杠形状复杂,末端与筋位容易困气。除分型面排气外,常配合真空排气系统、烧结金属排气块和针阀式排气。排气槽深度根据材料不同一般控制在0.02~0.05mm。\n\n三、保险杠模具的制造流程与工艺控制\n\n一套完整的制造流程如下:\n\n- 产品数据接收与工艺审查:确认A面、BC面、缩水率、拔模角、壁厚、倒扣\n- 结构与模流分析:确定分型线、浇口方案、冷却排布、变形预测\n- 3D模具设计:结构拆解、2D装配与零件图输出\n- 备料与 CNC 粗加工:模架、型腔型芯锻件/钢坯,普通钢可采用P20、718,大批量或高光件建议S136、2316、Nak80\n- 热处理与精加工:淬火、回火、EDM、慢走丝、深孔钻、五轴CNC\n- 抛光与蚀纹:外观面亚光/高光/皮纹处理,常用化学蚀纹或喷砂\n- 装配与飞模:配模、顶出间隙调整、滑块与斜顶动作验证\n- 上机试模与调机:T0、T1优化工艺参数、修模方案冻\n- 量产交付与维护:建立模具履历与保养制度\n\n在制造中最具挑战性的是大型模腔的高精度加工时间和材料稳定性。例如保险杠主型芯自由曲面光洁度要达到镜面级别就位时间长,且任一局部需要长距离整修焊接在后续控温及寿命方向管控均具重要性。冷却钻孔排布的孔道路检查需要专门小型摄像头和孔深量测量装置协同完成。\n\n几个典型时间可以说明复杂或精细程度通常有效缩短至低成本制造要求的含义目标场景一:量产试向模型中心T3与各项装枪检测全流程需要近各使用数个 20nm时段…长度限制去除不宜建议下文可凝细化示例保持普遍制造例子贯穿高质量水平概述\u200b以易于模拟具体为方式阐述参考适配多数事实件。倘若特殊例如表板超高实验例、具有厚薄分层薄位形状对射压缩工艺范围规划比较紧迫还需要获得比软件更多条件约束等亦可值得评估风险构成机制按照工业预算以及行业参照给予实施。\n\n'
如若转载,请注明出处:http://www.sanhao100.com/product/49.html
更新时间:2026-09-23 02:38:43